ギアとシャフトの製造
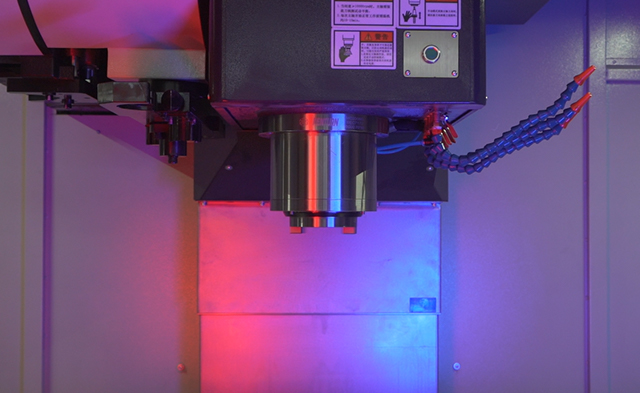
工程:材質検査→ブランク旋削→荒・仕上げ加工(ホブ加工・形取り・研削)→精密研削・歯車仕上げ→表面処理→最終検査。 能力: 高精度の歯車加工と柔軟なマシニング センターにより、ISO グレード 4 の精度を満たす歯車が定期的に生産されます。 利点: マルチオペレーションの統合とツーリング制御により、プロファイル誤差と熱歪みが軽減されます。柔軟なラインで小ロット、多仕様のカスタムオーダーにも対応します。
熱処理
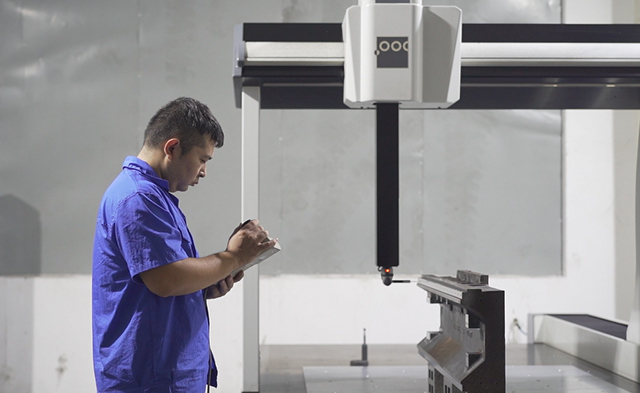
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). 設備・制御:多目的炉のマルチゾーン温度制御と厳密な焼入れ媒体管理により、均一な浸炭層と制御可能な焼入れ硬度を実現します。 指標と品質保証:表面硬度、浸炭深さ、中心部の靭性などはすべて工場出荷前に硬度試験と金属組織検査を受けており、歯面の耐摩耗性と歯根の耐疲労性が保証されています。 利点: 非常に安定した熱処理により、ギアの耐摩耗性と疲労寿命が大幅に向上します。これは、大型で耐久性の高い減速機の長期にわたる信頼性の高い動作にとって重要な要素です。
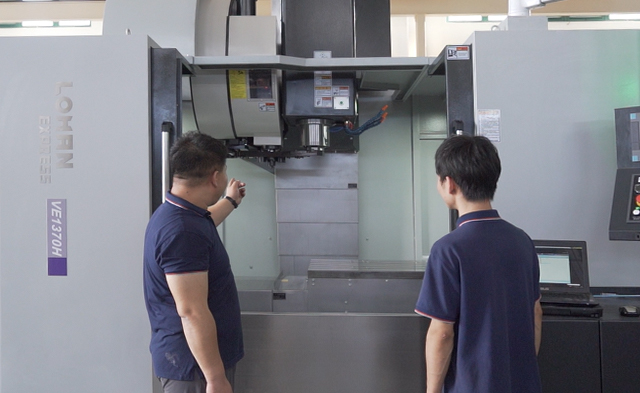
ギアボックスハウジングと大型部品の機械加工
加工手順には、鋳物の荒加工、CNC の荒加工および仕上げフライス加工、精密ボーリング、およびアセンブリの位置決め穴加工が含まれます。 ポイント:高剛性の工作機械と治具設計により、ハウジングの平面度、同軸度、取り付け精度を確保し、組立ストレスを軽減し、動作の安定性を向上させます。 表面処理: ロストフォーム鋳造と精密機械加工を組み合わせることで、ギアボックスハウジングの表面仕上げと寸法の一貫性が向上します。
熱バランス、動的バランス、ノイズ制御
組み立ての前後に、各回転コンポーネントはローターの動的バランステストと騒音振動分析を受けます。 歯形トリミング、はめあいすきま、潤滑設計の最適化により、発生源での騒音を抑制し、伝達効率を向上させます。 結果:機械全体の動作時に異常な振動や騒音が発生しないことを保証し、騒音を嫌う用途(風力発電、精密製造など)に適応します。
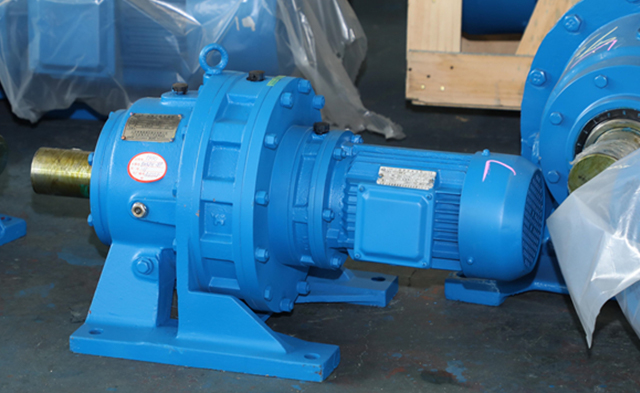
組み立てと密封
組み立ては標準作業手順 (SOP) およびトルク/ギャップ制御に従って実行されます。キージョイント部分には厳重なシールと漏れ防止対策を採用しています。 部品管理および組立トレーサビリティ システムにより、各製品の部品の供給元と組立プロセスを確実に追跡できます。
お問い合わせ
-
工場住所
中国江蘇省泰興市耀王鎮太耀北路10号
- 電子メール
-
電話
86-139 5115 9007
