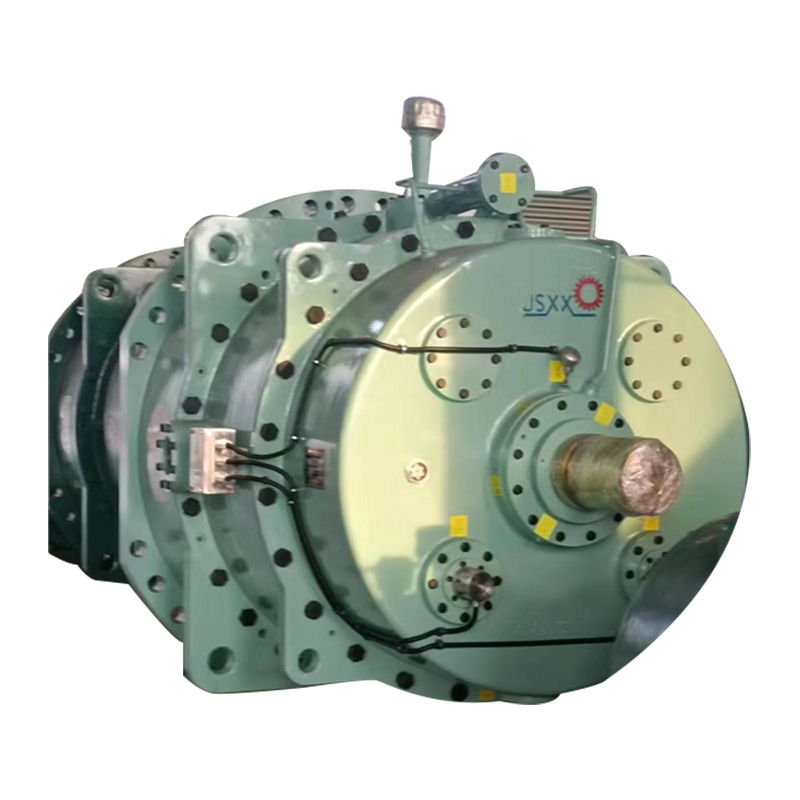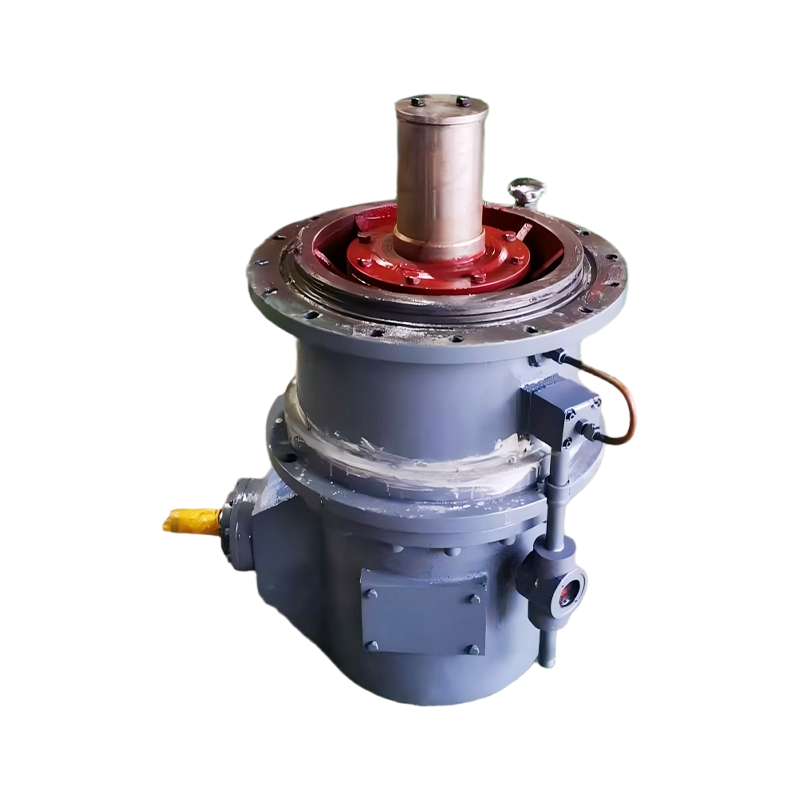
撹拌機歯車減速機は、駆動モーターと撹拌機シャフトの間の減速伝達装置です。モーターの高速回転を、混合、混合、反応プロセスに必要な低速の高トルク回転に変換します。一般的な 45 kW モーターは 1,450 rpm で動作し、約 300 N·m のトルクを生成します。撹拌機を 45 rpm で駆動するには、モーター シャフト トルクの 30 倍を超える約 9.5 kN·m の出力トルクが必要で、減速機はシャフト、インペラ、およびプロセス負荷の重量を支えながら、その出力トルクを継続的に供給する必要があります。
実際には、同じ撹拌機において、同じ比率の 2 つの減速機の寿命は大きく異なる可能性があります。サービスファクター、取り付けスタイル、オーバーハング耐荷重、および熱定格によって、ユニットが 20 年間稼働するか、2 年以内に故障するかが決まります。このガイドでは、撹拌歯車減速機がどのように機能するかを説明し、4 つの主要なタイプを比較し、プラントで重要なサイジング、取り付け、メンテナンスの決定について説明します。
アジテーター減速機の仕組み
撹拌歯車減速機は、1 つまたは複数の噛み合う歯車段を通じて入力速度を低下させ、トルクに機械的損失を差し引いた比率の逆数を乗算することによって機能します。比率が 25:1 で各段の効率が 97% である 3 段ヘリカル ユニットの場合、合計効率は約 91% になるため、出力トルクは入力トルクの約 23 倍になります。標準的な 4 極モーターは約 1,450 rpm で動作するため、25:1 減速機はインペラに約 58 rpm を供給します。これは、ブレンディングと懸濁液の混合における一般的な速度です。
歯の接触、ベアリングサポート、ハウジングの剛性に関する同じ原則が、混合ラインで使用されるすべての高耐久ドライブに適用されます。ギアボックスの内部構造を初めて使用する場合は、当社のレビューをご覧ください。 産業用歯車減速機の仕組み ヘリカルステージ、ベベルステージ、プラネタリーステージの違いについて詳しく説明します。
撹拌機用減速機の主な種類
ヘリカル減速機、ベベルヘリカル減速機、遊星減速機、およびウォーム減速機という 4 つのギアボックス アーキテクチャが撹拌機のサービスに大きく影響しており、それぞれ効率、トルク密度、および最初のコストの間で異なるトレードオフがあります。
ヘリカルギヤ減速機
ヘリカルギア減速機は、トップエントリー撹拌機のデフォルトの選択肢です。ステージごとに 96 ~ 98% の効率を実現し、静かに動作し、2 つまたは 3 つのステージで約 5:1 ~ 500:1 の比率をカバーします。低粘度から中粘度の液体のほとんどの混合作業 (混合、溶解、熱伝達循環) は、インペラ シャフトとインラインに取り付けられたヘリカル ギア減速モーターによって適切に行われます。
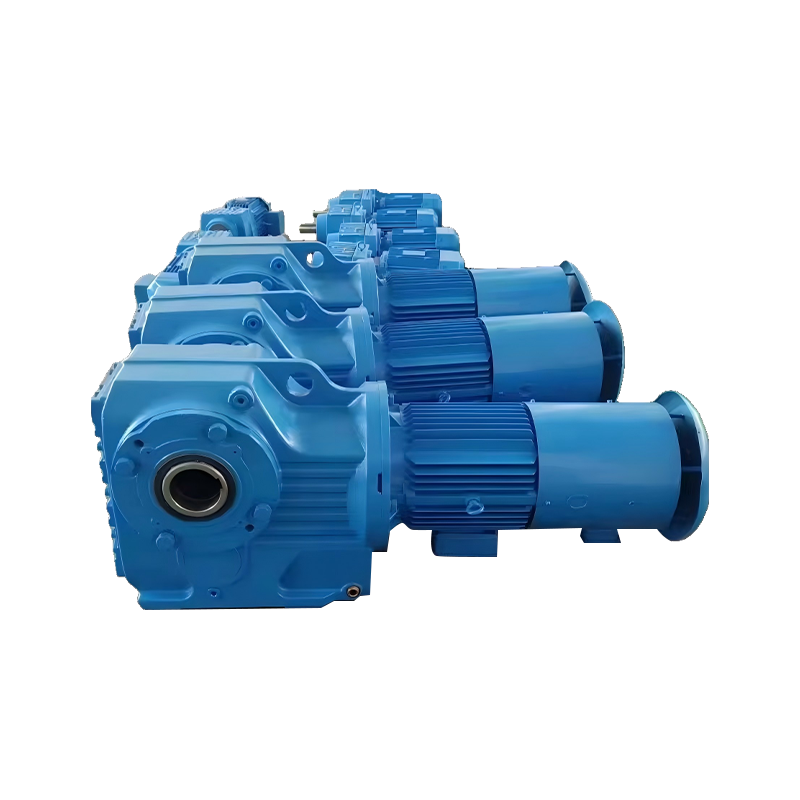 トップエントリー撹拌機用ヘリカルギア減速モーター この統合ヘリカル ギア モーターは、95% 以上の効率、低ノイズ、モジュール式レイアウトを提供します。トップエントリー設備での低粘度から中粘度の混合作業に適しており、経済性と信頼性の高いパフォーマンスのバランスを保ちます。 製品を見る→
遊星歯車減速機
遊星歯車減速機は、太陽歯車の周りを周回する複数の遊星歯車に負荷を分割することにより、同じトルクをはるかに小さい範囲に収めます。効率は 95 ~ 98% で、トルク密度は一般的な設計の中で最高です。これは、ヘッドルームが限られた容器上部に撹拌機が取り付けられている場合、または大型の反応器が 20 ~ 60 rpm で非常に高いトルクを必要とする場合に重要です。
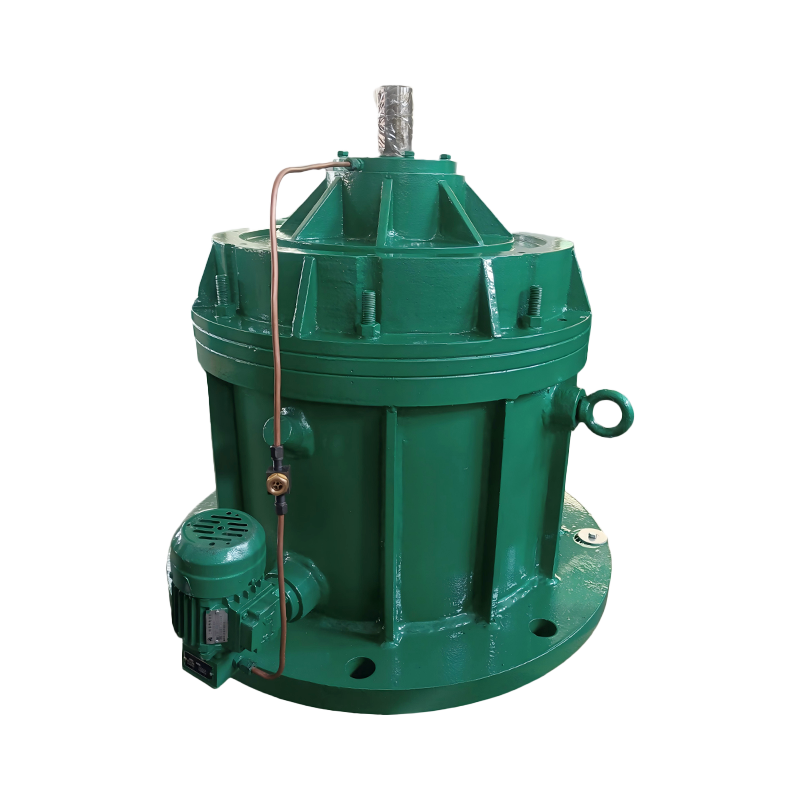 遊星歯車減速機 for High-Torque Agitator Drives コンパクトな同軸設計と 97% 以上の単段効率を備えたこれらの減速機は、高いトルク密度を実現します。ヘッドルームが限られている場合、または大型リアクターが低速で強力なトルクを必要とする場合に最適です。 製品を見る→
ベベルヘリカルギヤ減速機
ベベルヘリカル減速機は直角ベベルステージを導入しており、かくはん機のシャフトが垂直に動く間、モーターを水平に設置することができます。このレイアウトの柔軟性は、クリアランスの狭いプラントでは役立ちますが、ベベルステージにより全体の効率がわずかに低下し、約 94 ~ 96% になります。
ウォーム減速機
ウォームギア減速機は最も安価なオプションであり、小型のポータブルミキサーや断続的な作業でも十分に機能します。ギアの滑り接触により、比率に応じて効率が 50 ~ 90% に低下します。 40:1 を超えると、ワーム ユニットは入力電力の 4 分の 1 以上を熱として浪費する可能性があります。継続的に大規模な撹拌を行う場合、継続的な電気代は初期費用の削減額をすぐに超えてしまいます。
| 種類 | 比率範囲 | 効率 | トルク密度 | 典型的な撹拌者の任務 |
|---|---|---|---|---|
| ヘリカル | 5:1~500:1 | ステージごとに 96 ~ 98% | 中~高 | トップエントリーミキサー、ブレンディング、低粘度から中粘度のサービス |
| ベベルヘリカル | 10:1~300:1 | 合計 94 ~ 96% | 高 | 直角トップエントリー、限られたヘッドルーム |
| 惑星 | 15:1~500:1 | 95~98% | 非常に高い | コンパクトトップエントリー、リアクター、高トルクニーダー |
| ワーム | 7.5:1~100:1 | 50~90% | 低い | ポータブルミキサー、断続的使用 |
年中無休で稼働するプラントの場合、30 kW ミキサーの効率 90% と 95% の差は、約 1.7 kW の余分な熱です。これは年間約 13,600 kWh に相当し、ハウジングまたは補助冷却システムを通じて排除する必要があります。
アジテーター減速機のサイズを決める方法
撹拌歯車減速機のサイズ決定は、モーターの銘板ではなく、必要な出力トルクから始まります。これは、同じ 22 kW モーターでも、異なる速度での非常に異なるシャフト負荷に対応できるためです。
- プロセス設計からインペラの電力需要を決定します。乱流混合の場合、P = Np × ρ × n 3 ×D 5 ここで、Np はインペラの出力数 (通常は 0.3 ~ 6.0)、ρ は流体密度、n は回転速度、D はインペラの直径です。
- 混合要件から出力速度を定義します。低速混合では 20 ~ 60 rpm、中混合では 60 ~ 120 rpm、または高速溶解では 150 rpm を超えます。
- 公称出力トルク: T (N・m) = 9,550 × P (kW) / n (rpm) を計算します。
- サービス係数を適用します: T デザイン = T × SF。
- 実際のインペラ重量、流体抵抗、駆動装置の配置と比較して、オーバーハング荷重と軸方向スラスト容量を確認してください。
- 周囲温度とデューティ サイクルの熱定格を確認してください。
撹拌機は均一な負荷ではありません。インペラは、流体の粘度の変化、固体の沈降、沈降した物質による始動を考慮するため、減速機はモーター定格だけではなく、アプリケーションのサービス係数に基づいて選択する必要があります。
| 職務クラス | 負荷特性 | サービス係数 |
|---|---|---|
| ユニフォーム | 低い-viscosity liquids, blending, heat-transfer circulation | 1.25 |
| 中等度 | 固形分 10% までの懸濁液、溶解液、スラリー | 1.50 |
| 重い | 高-viscosity pastes, batch reactors with solids, 24-hour continuous operation | 1.75~2.00 |
モーター出力に正確に対応する定格の減速機を選択することが最もよくある間違いです。サービスファクターは、インペラ始動時のトルクスパイクや、粘度上昇時の継続的な過負荷からギアボックスを保護するものです。
取り付けスタイルと設置に関する考慮事項
取り付けスタイルは、撹拌機シャフトの荷重が減速機ハウジングにどのように伝達されるかを決定します。また、フランジ、シャフト、ベアリングの配置はすべて取り付けスタイルに依存するため、他の機械的な詳細よりも先に決定する必要があります。
- トップエントリーマウント: 減速機は容器ノズルにフランジ接続され、インペラシャフトはシュリンクディスクまたはキーでロックされた中空出力シャフトに挿入されます。この配置により、撹拌機の全重量と軸方向の推力が支えられます。
- サイドエントリー取り付け: 減速機は、通常はユニバーサル ジョイントまたはカップリングを使用して、タンクの横の支持台座に足で取り付けられます。出力シャフトが曲がらないようにトルクアームと慎重な位置合わせが必要です。
- 直接結合: モーターと減速機のアセンブリは撹拌機の真上にあります。これは最もコンパクトな設計であり、最高の同心度が得られます。
- ベルト駆動: 減速機の出力と撹拌機のシャフトの間にベルトを設けると、設計の柔軟性が高まりますが、減速機の低速シャフトにかかるオーバーハング荷重も増加するため、個別に確認する必要があります。
非常に大型の撹拌機や非標準的な容器レイアウトの場合は、カスタム フランジ、シャフト延長部、シール構成を備えたモジュール式の頑丈なギアボックスが、標準カタログ ユニットよりもラジアル荷重とアキシアル荷重の組み合わせをより確実に処理します。必要なオーバーハング荷重を減速機の定格値と比較します。このチェックは、少なくともトルク定格と同じくらい重要です。
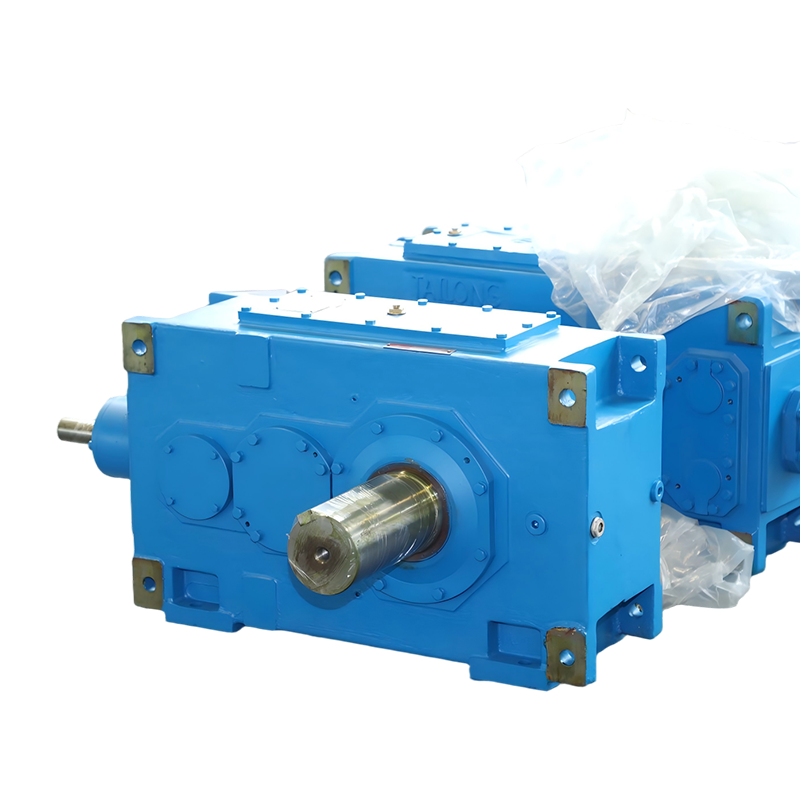 非標準撹拌機レイアウト用のモジュール式高耐久ギアボックス このギアボックスは、強化された耐荷重と IP65 シーリングを備えた標準化モジュールを組み合わせており、ラジアル荷重とアキシアル荷重の組み合わせを確実に処理します。カスタムのフランジとシャフトが必要な、連続的な強力な混合用途に適しています。 製品を見る→
効率と運用コスト
減速機のタイプ間の効率の差は、ステージごとではわずかですが、継続的なサービスでは大きな運用コストとなります。
年間 8,000 時間稼働する 30 kW の出力要件を考えてみましょう。 95% の減速機効率では、入力電力は 31.6 kW になります。 90% では 33.3 kW になります。追加の 1.7 kW の損失は、0.08 ドル/kWh で年間約 1,100 ドルのコストがかかり、高効率減速機により 10 年間の耐用年数にわたって、単一のミキサー ラインで 10,000 ドル以上を節約できます。より効率的なギアボックスはより低温で動作するため、オイルとシールの寿命が延び、ファンやオイル クーラーの必要性が減ります。
一般的な故障モードとメンテナンス
撹拌減速機の故障のほとんどは、不適切なオイル、サービスファクターを超える持続的な過負荷、シャフトの位置ずれまたはインペラの不均衡という 3 つの原因に遡ります。通常、各症状には深刻な損傷が発生する前に、根本的な原因が見つかります。
- 過熱: 間違ったオイル粘度、過剰なオイルレベル、冷却フィンの詰まり、ブリーザーの詰まり、または継続的な過負荷。
- 油漏れ: シャフトシールの摩耗、過剰充填、ハウジングを加圧するブリーザーの詰まり、または凝縮水の汚染。
- 過度のノイズ: ベアリングの摩耗、ギアの歯のピッチング、またはインペラの速度によって励起される構造共振。
- 振動: カップリングの位置ずれ、基礎ボルトの緩み、またはインペラのアンバランス。
メンテナンスは簡単なスケジュールに従って行われます。最初の 200 ~ 300 時間の稼働時間後にアセンブリの破片を洗い流すためにオイルを交換し、その後は 2,500 ~ 5,000 時間ごと、または 1 年ごとのいずれか早い方でオイルを交換します。毎週ユニットを停止してオイルレベルをチェックし、ブリーザーが汚れていないことを確認し、低速シャフトシールに漏れがないか検査してください。半年ごとのオイル分析により、ベアリングとギアの摩耗を早期に発見します。オイルの仕様はブランドよりも重要です。ほとんどのヘリカルおよび遊星撹拌減速機は、約 -10 °C ~ 40 °C の周囲温度で ISO VG 220 または VG 320 鉱油を使用します。高温、埃っぽい、または化学的に攻撃的な雰囲気では、合成 PAO オイルに切り替えて、交換間隔を半分にします。
アジテーター減速機に関するよくある質問
撹拌機にはどのサイズの減速機が必要ですか?
プロセス電力要件から始めます。インペラが 50 rpm で 30 kW を必要とする場合、ギアボックスは少なくとも 9,550 × 30 / 50 = 5,730 N·m を連続的に供給する必要があります。サービスファクターを掛けて (サスペンションデューティの 1.5 で約 8,600 N・m になります)、選択した比率での定格トルクがその値以上である減速機を選択してください。
撹拌機にウォーム減速機を使用できますか?
はい、ただし、軽い断続的な混合にのみ使用できます。ウォーム減速機はコンパクトで安価ですが、比率が 30:1 を超えると効率が 80% を下回るため、モーターがより多くの電流を消費し、ギアボックスが高温になります。連続運転の場合、ヘリカル減速機または遊星減速機は電力の節約だけで元が取れます。
撹拌機の役割におけるギアモーターとギア減速機の違いは何ですか?
ギアモーターはモーターとギアボックスを工場で調整された 1 つのアセンブリに統合し、スペースを節約し、正確な同心度を保証します。別個の減速機がフレキシブルカップリングまたはベルトを介してベアシャフトモーターに結合されているため、モーターの交換や速度変更が容易になりますが、設置時に正確な位置合わせが必要です。
撹拌減速機が過熱するのはなぜですか?
通常の原因は、間違ったオイル粘度、オイルレベルの過剰充填、冷却フィンまたはブリーザーの詰まり、選択したサービスファクターを超えて継続的に稼働していることです。ユニットを停止し、オイルレベルを確認し、粘度グレードを確認し、実際のモーター電流を銘板の定格と比較します。
撹拌機ギアボックスのオイルはどのくらいの頻度で交換する必要がありますか?
最初の 200 ~ 300 時間の稼働時間後に交換し、その後は 2,500 ~ 5,000 時間ごと、または 1 年に 1 回のいずれか早い方で交換します。ほこりの多い場所や化学物質の攻撃性が高い場所では間隔を半分に減らし、オイル分析を使用して最終スケジュールを設定します。