直交減速機:種類、選択基準、購入のヒント
Aug 07, 2026
直角歯車減速機とは何か、またそれを指定する場合
設計エンジニアがコンベアラインに沿って歩いていると、モーターが横向きに取り付けられており、ギアボックスの出力シャフトがチェーンホイールの中に下を向いているのが見えます。このレイアウトは頭上空間を節約し、通路をきれいに保ちます。この配置は、モーターと被駆動機械の間に直角歯車減速機が配置されているためにのみ可能です。
直角歯車減速機は、入力軸と出力軸の軸が 90 度で交わる減速ギアボックスです。 モータを従動軸と一直線上に配置できない場合や、単一のコンパクトなハウジングで減速とトルクを向上させながらコーナーを曲がる際にパワーを発揮したい場合に指定します。
実際的な利点は明らかです。機械の設置面積が短く、ベルトまたはチェーンの搬送ステージが少なく、モーターの配置の自由度が高くなります。その代償として、特に連続作業や衝撃負荷のかかる作業では、インライン減速機よりも歯車の形状、効率、および潤滑に細心の注意を払う必要があります。
直角歯車減速機の主な種類
直角減速機は通常、90 度の回転を生み出すギアのペアごとにグループ化されます。各ファミリーには、異なる比率、効率、負荷特性があります。
| 種類 | レシオ範囲(シングルステージ) | 効率 | ロード動作 | 最適な用途 |
|---|---|---|---|---|
| シングルエンベロープウォームギヤ | 5:1~60:1 | 比率に応じて 50 ~ 90% | 滑らかで静か、適度な耐衝撃性 | 一般コンベヤ、ミキサー、ゲートドライブ |
| 二重包みウォームギヤ | 5:1~60:1 | 単一のエンベロープよりも接触面積が大きい | 衝撃や振動に対する耐性が向上 | クレーン、工場、重工業用ドライブ |
| スパイラルベベルギヤ | 1:1-6:1 | 95-98% | 高速、低レシオ動作 | 高速直角パワーテイクオフ |
| 直角遊星形 | 10:1 ~ 100:1 マルチステージ | 90-97% | コンパクトなボディに高いトルク密度を実現 | サーボドライブと限定された機械軸 |
シングルエンベロープウォームギヤ減速機
この設計では、ウォーム ホイールがウォームの周囲を部分的に包み込み、単一の包み込む接触を形成します。シングルエンベロープウォーム減速機は、最大 60:1 の比率で直角出力を得る最も経済的な方法です。スムーズかつ静かに動作し、複雑さを感じることなく適度な衝撃を吸収します。比率が上昇すると効率が低下するため、10:1 ユニットは入力電力の約 90% を通過させる可能性がありますが、60:1 ユニットは 60 ~ 70% に近くなります。標準的な産業用直角ドライブの場合、 シングルエンベロープウォーム減速機 通常、定格ニュートンメートルあたりの最良の値を提供します。
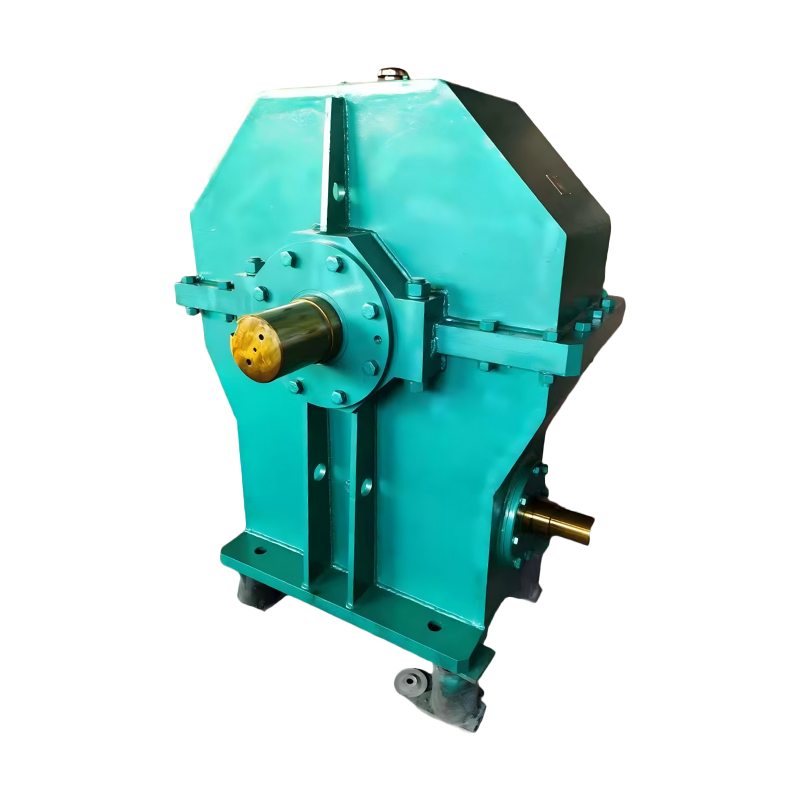 シングルエンベロープウォームギア減速機メーカー、工場 Taixing Reducer は、中国のシングルエンベロープウォームギア減速機のメーカーおよび工場であり、産業用減速機で長年の経験があります。 製品を見る→
二重包囲ウォーム減速機
ここではウォームとホイールが互いに包み込むため、荷重がメッシュを通過するときにより多くの歯面が接触したままになります。この追加の接触面積により面圧が軽減され、同じ中心距離で減速機の負荷容量が増加します。この設計は、断続的な重始動、負荷の逆転、および油膜切れの危険性がある用途に適しています。ウォームネジやホイールの形状に慎重な加工と組み立てが必要なため、生産コストが高くなります。堅牢性が必要な場合は、単に高価な代替品ではなく、二重包み込むデザインがエンジニアリング上の選択となります。
ベベルおよび直角遊星構成
スパイラルベベルレジューサは優れた効率を実現し、必要な比が低く、速度が高い場合に推奨されます。これらはステージあたりのコストが高く、多くの場合、直角遊星ユニットを製造するために遊星ステージと組み合わせられます。これらはコンパクトで効率的ですが、スペースや動的パフォーマンスが主な制約となる場合にのみ、プレミアム価格が正当化されます。ほとんどの重工業用途では、依然としてウォームタイプの直角減速機が実用的なベースラインです。
直角減速機が存続するかどうかを決定する評価
第一にトルク、第二に比率、そして第三に効率によって選択します。 失敗した選択の多くは比率の計算から始まり、サービス係数がスキップされるため、減速機は幾何学的には正しいものの、機械的にはサイズが小さすぎます。
出力トルクとサービスファクター
必要な出力トルクは、被駆動負荷トルクにサービスファクターを乗じたものと等しくなります。安定した均一荷重の場合、係数 1.0 ~ 1.25 が一般的です。頻繁に起動するコンベア、ミキサー、衝撃負荷のかかる装置には 1.5 ~ 1.75 以上が必要です。選択したギアボックスは、公称モーター出力を超えるのではなく、結果以上の定格である必要があります。
比率と出力速度
比率は入力速度を必要な出力速度で割ったものです。 28 rpm ドラムを駆動する 1720 rpm モーターには 61.4:1 の比率が必要であるため、標準の 60:1 ユニットは、実際の出力速度とその速度でのトルクを検証した後でのみ十分に近い可能性があります。米国の 60 Hz 電源の場合、4 極モーターは 1750 rpm 近くで動作しますが、50 Hz 電源では約 1450 rpm を供給します。実際の入力速度を確認してください。間違ったライン周波数に対して比率を選択すると、出力速度が約 20% シフトします。一般的なウォーム減速比には、10、15、20、25、30、40、50、60、80 などがあります。
効率と熱限界
ウォーム減速機は入力電力の一部を熱に変換し、その割合は比率とともに増加します。連続使用では、ハウジングはリブ、オイル循環、および適切なオイル量を通じて熱を放散する必要があります。機械が定格トルクに近い状態で 1 日 24 時間稼働する場合は、機械的定格が十分であるように見えても、より高い熱容量を持つフレーム サイズを選択してください。メーカーにデューティ サイクルと周囲温度を知らせてください。
バックラッシと位置決め動作
負荷、ターンテーブル、および位置決め軸を逆転させる場合は、指定されたバックラッシュ値を求め、その調整方法を確認してください。二重に包み込むウォーム セットは、より広いゾーンにわたって接触を維持し、長期にわたってメッシュの安定性を維持します。緊急停止のためにセルフロックに依存しないでください。これは静的な動作であり、比率、リード角、潤滑によって変化します。
直角減速機に最も影響を与えるアプリケーション
重い負荷がかかると、安価な直角ユニットと適切に評価されたユニットとの違いが明らかになります。最もリスクの高い職務には次のようなものがあります。
- 始動トルクが大きく、ベルトに長い負荷がかかるベルトコンベヤ
- 連続稼働して熱を発生するミキサーと撹拌機
- 頻繁に後進するクレーンの走行および吊り上げドライブ
- 負荷がかかっても位置を保持する必要があるゲートホイストおよびバルブドライブ
- 不均一な負荷分散を備えたロータリーフィーダーとターンテーブル
これらの用途では、通常、破損点は歯の表面またはウォームとホイールの間の油膜です。あ 二重包囲ウォーム減速機 接触圧力がより広い領域に分散されるため、スカッフィングのリスクが軽減され、衝撃負荷がかかるドライブの耐用年数が延長されます。要求の厳しい産業環境にとって、この設計は指定できる中で最もコスト効率の高いアップグレードの 1 つです。
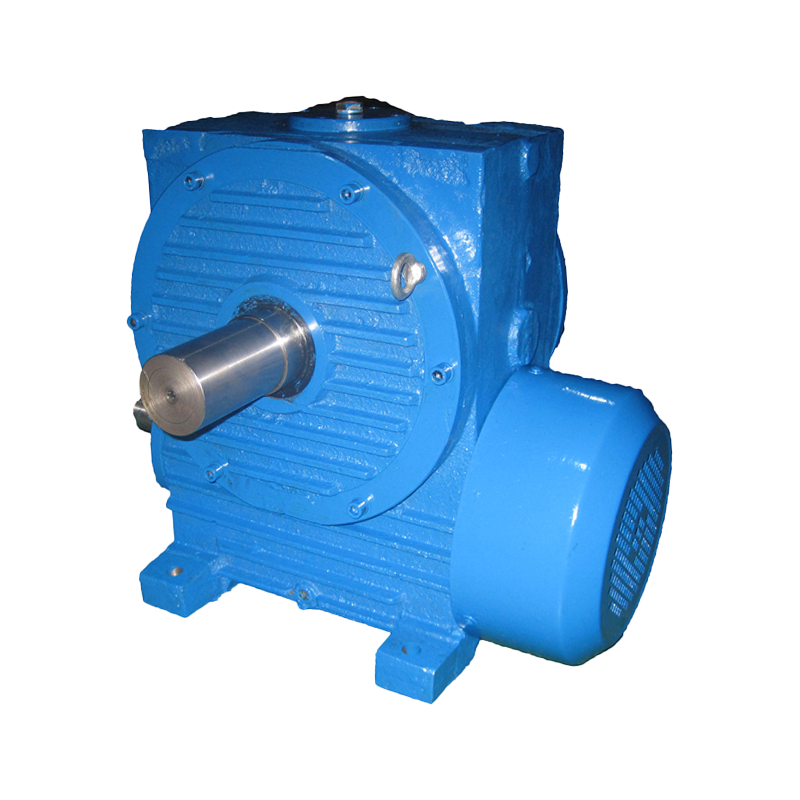 二重包囲ウォーム減速機メーカー、工場 Taixing Reducer は、産業用減速機で長年の経験を持つ中国の二重包みウォーム ギア減速機メーカーおよび工場です。 製品を見る→
工場が適切に対応するために問い合わせに記入すべき内容
正確な問い合わせにより、見積もりサイクルが短縮され、間違ったフレーム サイズが現場に届くのを防ぎます。少なくとも次のデータを含めてください。
| パラメータ | それを述べる方法 | なぜそれが重要なのか |
|---|---|---|
| 出力トルク要件 | 出力軸での Nm (過負荷ピークを含む) | 中心距離、モジュール、ハウジングのサイズを決定します |
| 入力モーターの出力と速度 | kWとrpm | 比率、入力シャフトの負荷、カップリングのサイズを設定します |
| デューティサイクル | 1 日あたりの時間数と 1 時間あたりの開始時間 | 機械的および熱的定格を設定します |
| 取付方向 | 出力軸は上、下、または水平 | オイルレベル、ブリーザー、シールのレイアウトを確認 |
| シャフト構成 | 中実シャフトまたは中空ボア、キー付きまたはスプライン付き | カップリングと取り付け方法を決定します |
| 環境 | 周囲温度、粉塵、洗浄、屋外暴露 | シール、ブリーザー、塗料、オイルグレードに影響を与える |
ほとんどの工場では、評価表からフレームを選択し、機械的制限と熱的制限の両方に対して検証します。サプライヤーがデューティサイクルや取り付け方向について質問しなかった場合は、それを警告サインとして扱います。
メーカーを選択する際の品質チェックと危険信号
直角減速機を判断する最も簡単な方法は、データシートだけでなく製造プロセスを見ることです。マーケティング言語よりも工場での証拠が重要です。
- 硬化して粉砕されたワーム糸。 研磨され、熱処理されたワームは摩耗が長くなり、効率が維持されます。ホブのみのワームは安価ですが、継続的に使用すると柔らかくなります。
- ウォームホイールの材質。 錫青銅製ホイールは擦り傷に強く、軽微な汚れがつきにくいです。高負荷設計用の合金を確認してください。
- 加工能力。 剛性の高いボーリングセンターと大型のギアグラインダーで機械加工されたギアハウジングは、より優れた歯形状を保持します。 3 メートルの歯車研削盤や 3.2 メートルのホブ盤など、輸入された大型歯車研削盤、ホブ盤、ボーリング センターを備えた工場は、大型ウォーム ドライブの品質管理に適しています。
- 慣らし運転とテスト手順。 各ユニットの慣らし運転と、異音、振動、油漏れ、温度上昇がチェックされているかどうかを尋ねます。
- 製品の幅広さと経験。 16 シリーズと 10,000 以上の仕様を生産し、2,000 人を超える従業員と約 186 人のエンジニアリングおよび技術専門家を擁するメーカーは、小規模な組立工場よりも文書化された設計経験を持っている可能性が高くなります。
Taixing Reducer Co., Ltd. は 1984 年に設立され、年間生産能力 200,000 個、顧客満足度 99.8% を誇り、主要な産業プロジェクトに減速機を供給しています。これらは自己申告の数値ですが、同様の減速比と負荷クラスの参照を要求する理由になります。
コストとリードタイムの現実性チェック
直角減速機は幅広い価格帯にあり、値幅程度の違いはほとんどありません。単一のエンベロープ ワーム ユニットが経済的なベースラインです。二重包囲ユニットは、歯の形状とアセンブリに追加の機械加工と品質管理が必要なため、コストが高くなりますが、多くの場合、負荷容量が高いため、同じトルクでも中心距離を小さくできます。ベベルおよび直角遊星ユニットは再びコストが高くなり、効率、コンパクトさ、または動的性能が設計の中心となる場合にのみ意味を成します。
リードタイムは主に中心距離と比率が標準かどうかによって決まります。標準外の大きな中心距離、特殊なシャフト延長、または高比のカスタムホイールの場合、納期が数週間遅れる可能性があります。 1 つのプロジェクトに対して複数の同一ユニットを注文すると、セットアップ コストが削減され、通常は全体のスケジュールが短縮されます。
最終的な価格は、ダウンタイムのコストと比較検討する必要があります。わずかに安価な減速機が連続ミキサーやクレーン走行ドライブで故障すると、生産損失と交換作業のコストがはるかに高くなります。
結論: 正しい順序で選択を行う
正しい直角歯車減速機への信頼できる道は簡単です。入力軸と出力軸が垂直であることを確認し、現実的なサービスファクターを使用して出力トルクを計算し、減速比を選択して機械的定格と熱的定格を検証します。デューティタイプに応じて一重包囲ウォーム設計と二重包囲ウォーム設計を比較し、メーカーの加工能力、材料、およびテスト手順を確認します。
カタログではなくアプリケーションから始めてください。省スペースの直角ドライブの場合、単一の包み込むウォーム減速機が最もコスト効率の高いベースラインを実現します。衝撃荷重や継続的な激しい使用が想定される場合、二重包囲設計の方が初期価格が高くなります。どちらの場合も、数十年の歯車製造経験を持つ工場が、最初の生産バッチのための強力な基盤を提供します。
お問い合わせ
-
工場住所
中国江蘇省泰興市耀王鎮太耀北路10号
- 電子メール
-
電話
86-139 5115 9007
