押出機硬化減速機とは何ですか?
アン 押出機硬化歯車減速機 は、連続的な高トルク条件下で単軸および二軸押出機を駆動するように設計された、表面硬化された研削歯車の歯 (歯面で通常 58 ~ 62 HRC) を備えた頑丈な減速機です。歯面の硬化は、何十年も精度を維持できるギアボックスと、生産の数シーズン以内にバックラッシュ、騒音、振動が発生するギアボックスとの唯一の違いです。
押し出しは、臨時に使用されるアプリケーションではありません。プラスチックまたはゴムの押出機は 24 時間稼働し、ほぼ一定のスクリュー速度で粘性ポリマー溶融物をダイに押し込みますが、始動時、冷間運転時、原料の変動時にトルク スパイクが発生することがあります。減速機はドライブトレインの機械の心臓部です。減速機はモーター速度を押出スクリューに典型的な 20 ~ 150 rpm まで下げ、トルクを増大させますが、これを最小限のダウンタイムで行う必要があります。だからこそ理解 産業用減速機の仕組みとドライブに適したタイプ 仕様をまとめる前に重要です。
このガイドでは、硬化ギアが実際にどのように変化するか、ソフトおよびミディアムハードの代替品との比較、どの選択パラメータが最も重要か、および減速機を特定の押出プロセスに適合させる方法について説明します。
押出機が強化されたギアを求める理由
押出機のドライブは、強度によって破損する前に表面疲労によって破損します。そのため、連続押出作業では硬化ギアが業界のデフォルトとなっています。
負荷サイクルは厳しいものです。 24 時間稼働しているということは、歯車の歯が年間何百万回も噛み合いを通過することを意味し、各噛み合いで歯の側面にかかるヘルツ接触応力は高くなります。時間の経過とともに、その応力により微小な亀裂が発生し、それが成長して孔食になります。およそ 180 ~ 220 HB の柔らかいギアや正規化されたギアには、この用途に耐える表面疲労耐性がありません。逃げ面が摩耗し、バックラッシュが増大し、騒音が増大し、スクリュー速度信号が不安定になり、それが押出製品の寸法変動として直接現れます。
デスクトップ機械の小さな押出機のギアも同じメカニズムで磨耗します。軽量の押出機の真鍮製ギアは、趣味で数か月使用すると目に見える磨耗が見られることがあります。工業用押出機の物理的性質は同じですが、交換コスト、ダウンタイム、スクラップ率が数千倍高いだけです。 58 ~ 62 HRC まで浸炭され、仕上げ研磨された硬化ギアは、ピッチングや凝着摩耗に耐え、機械的寿命のはるかに大きな部分にわたって減速機の元の精度を維持します。
熱ストレスと汚染が加わります。押出機のホールは高温になっており、ポリマーの粉塵や劣化した物質がシールを通ってギアボックスに到達する可能性があります。硬化されたフランクは、柔らかい材料よりもはるかに優れた限界潤滑と微細な汚染に耐えます。これが、加工業者がそれらを指定し続ける実際的な理由です。
硬化歯面、中硬歯面、軟質歯面
押出機ドライブの選択では、歯の表面硬度が最も決定的なパラメータです。これにより、負荷容量、摩耗寿命、最終的な再構築の経済性が決まります。
| パラメータ | 柔らかい歯面 | 中硬さの歯面 | 硬化した歯面 |
|---|---|---|---|
| 一般的な表面硬度 | HB180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| 熱処理 | 焼きならしまたは焼き戻し | 高周波焼入れ・窒化処理 | 浸炭+仕上げ研削 |
| 相対トルク容量 | 1.0 (ベースライン) | 1.5~1.8 | 2.5~3.0 |
| 耐衝撃荷重 | 低い | 中等度 | 高 |
| ピッチングと摩耗寿命 | 最短 | 中級者 | 最長 |
| 典型的な効率 | 96-97% | 97-98% | 97-98.5% |
| 最適な用途 | 断続的な軽い押出機の作業 | 循環中量ライン | 24 時間 365 日の連続押出 |
浸炭研削されたギアは、研削によって熱処理歪みが修正されるため、フランクプロファイルとリードの精度が DIN クラス 5 ~ 6 の品質に達することができるため、押出機には好まれます。ハードケースと丈夫な低炭素コアの組み合わせにより、表面の損傷と曲げ疲労の両方に耐性のある歯が得られます。中程度の硬さの歯車はその中間に位置し、軽い周期的な作業には対応できますが、24 時間体制のポリマー押出にはまだ限界があります。
押出機減速機の選択基準
減速機が押出作業に耐えられるかどうかは、トルク容量とサービスファクタ、比と出力速度、熱定格、取り付けまたは推力の配置という 4 つのパラメータによって決まります。
トルクとサービスファクター
押出機の減速機のサービスファクターは少なくとも 1.5、二軸スクリュー ラインまたは高充填コンパウンドの場合は 1.75 ~ 2.0 のサイズに設定してください。始動トルク、コールドポリマー、時折発生するネジ詰まりはすべて、定常状態の負荷を超えています。あ 歯面硬化円筒歯車減速機 ここでは、これが従来の最初の選択肢です。高トルクをコンパクトな設置面積に詰め込み、押出機の始動時に典型的な瞬間的な過負荷を吸収します。
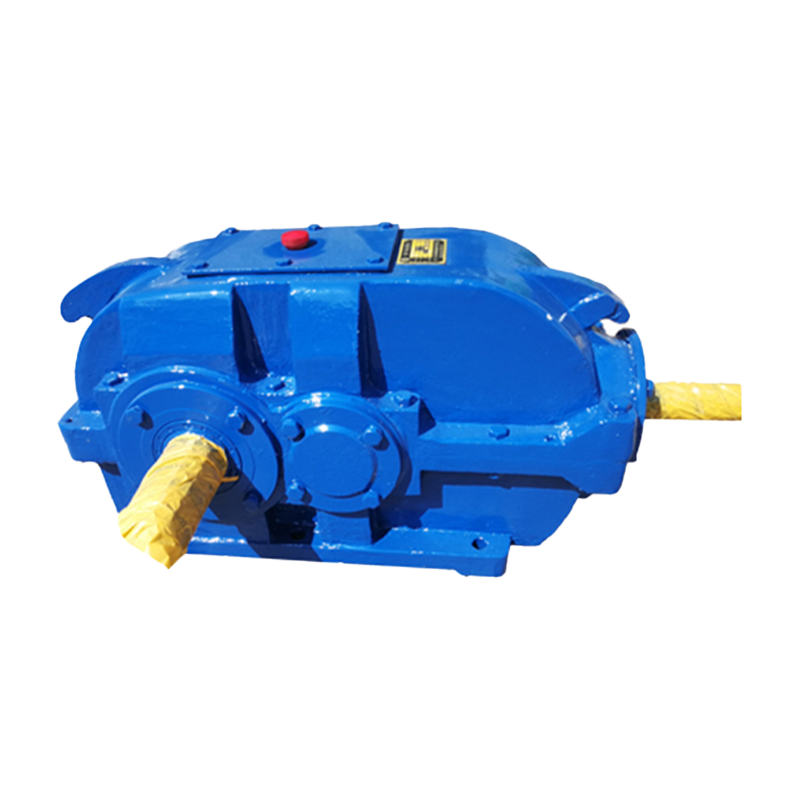 硬質歯面円筒歯車減速機メーカー、工場 Taixing Reducer は、産業分野で長年の経験を持つ中国の硬歯面円筒歯車減速機のメーカーおよび工場です。 製品を見る→
比率と出力速度
ほとんどの押出機スクリューは 20 ~ 150 rpm で作動します。およそ 10:1 ~ 25:1 の比率の 2 段ヘリカル減速機は、ほとんどの単軸スクリュー ラインをカバーしますが、二軸スクリュー コンパウンディングでは、より高い入力速度で 25:1 を超える比率が必要になる場合があります。通常の動作が減速機の定格出力速度の 60 ~ 80% になる比率を選択し、列車の速度を超過することなくマージンを残します。
熱定格と連続電力
減速機は十分な機械的トルクを持っていますが、24 時間年中無休の稼働では過熱する可能性があるため、機械的定格だけでなく熱出力定格を実際のモーター出力と比較してください。油だめ温度が85~90℃を超える恐れがある場合は、クーラーによる強制給油を指定するか、フレームサイズを大きくしてください。硬化されたギアは摩擦が低いため低温で動作し、熱応力が直接軽減されます。
取付と軸配置と推力
同軸減速機はコンパクトなモーターオントップレイアウトに適しており、平行軸減速機は大きな比で高さが低く、遊星減速機は短い中心距離で非常に高いトルク密度を実現します。スクリューの軸方向荷重が別個のスラストベアリングではなく、減速機ベアリングによって支えられる場合は必ずスラスト定格を確認してください。これは、多くの押出機の改造で隠れたコストとなります。また、中空ボア、出力フランジ、または脚の寸法が、厄介なアダプターを使用せずに押出機のバレルと一致していることを確認します。
硬化ギアが防止する 4 つの故障モード
ピッチング、スカッフィング、曲げ疲労、磨耗はほぼすべての押出機ギアボックスの故障の原因であり、硬化はそれらのすべてに対処します。
- ピッチング (表面疲労): 繰り返しの接触応力により側面に亀裂が入ります。 58 ~ 62 HRC の硬化された側面は、同じ伝達トルクでも柔らかい側面よりも何倍も長く孔食に耐えます。
- スカッフィング(凝着摩耗): 壊れた油膜が歯の表面の微細な接合部を溶接して引き裂きます。 Ra 0.4 ~ 0.8 ミクロン仕上げの研削硬化側面は、耐擦傷性がはるかに優れています。
- 歯の曲げ疲労: 過負荷や詰まりにより歯の根が曲がってしまいます。硬化ケースの下にある強靭なコアが根元の強度を保ち、ケースが表面の損傷を吸収します。
- 摩耗: ほこりや劣化したポリマーラップ材を側面から取り除きます。硬化により研磨材の損失が遅くなり、押出品質に必要なバックラッシュが維持されます。
バックラッシュ制御は品質に直結するレバーです。ギアボックスが摩耗するとスクリューに脈動が発生し、その脈動がパイプ、フィルム、プロファイルの壁厚の変化となります。そのため、加工業者は、最初の購入価格が高くても、強化された研磨ギアを指定するのです。
レデューサーを押出プロセスに適合させる
適切な減速機ファミリーはプロセスに従います。単軸スクリュー ラインは強化ヘリカル減速機を好み、高速配合はプラネタリー タイプを好み、フレキシブル プラントはモジュラー ギアボックスを好みます。
| 押出成形プロセス | 一般的なスクリュー速度 | 担当キャラクター | 推奨減速機ファミリー |
|---|---|---|---|
| 単軸フィルム、シート、パイプ | 30~120rpm | 継続的で安定したトルク | 焼入れヘリカル・平行軸 |
| 二軸スクリューコンパウンディング | 150~600rpm | 高 power density, axial thrust | 遊星歯車減速機 |
| ゴムおよびエラストマーの押出成形 | 10~60rpm | 非常に高いトルク、高熱 | 焼入れされた円筒形で十分なサービス係数 |
| 頻繁に停止しながらプロファイルとペレット化を行う | 20~150rpm | サイクリックスタートとストップ | モジュール式高耐久ギアボックス |
一般的な単軸ねじラインの場合、適切なサービスファクターを備えたサイズに設定された場合、硬化された円筒形ファミリーはトルク、効率、コストの最適なバランスを実現します。スペースが限られており、電力密度が優先される場合、 遊星歯車減速機 複数の遊星ステージにより、単位体積あたりのトルクが高くなります。ラインを再構成したり、プロセスを頻繁に変更したりするプラントの場合、 モジュラーヘビーデューティギアボックス コンポーネントの交換が可能になり、ラインの寿命にわたって比率を簡単に変更できます。
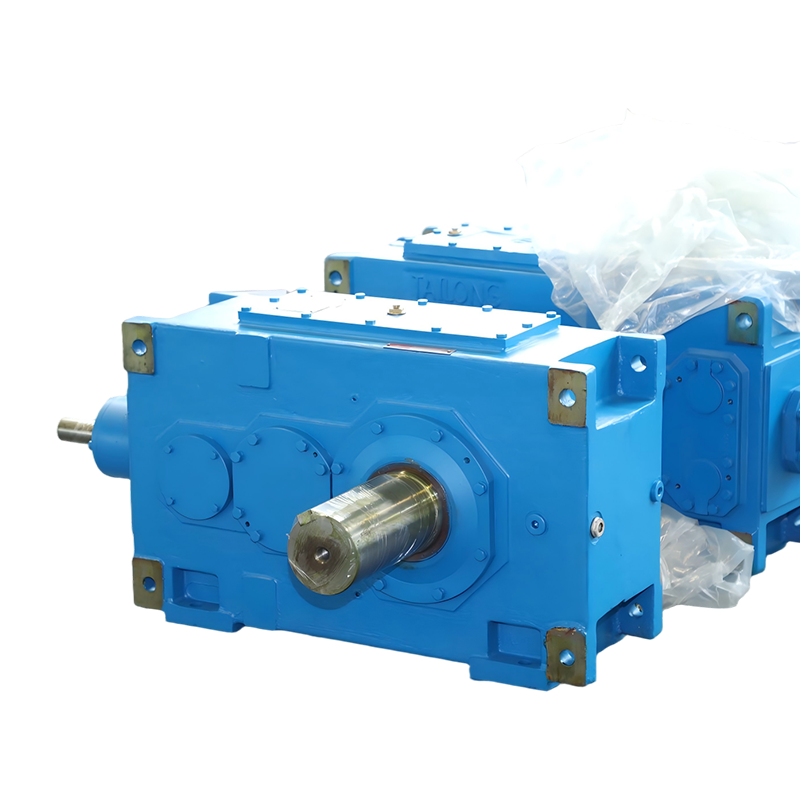 モジュラーヘビーデューティギアボックスメーカー、工場 Taixing Reducer は、産業用減速機で長年の経験を持つ中国のモジュラーヘビーデューティギアボックスメーカーおよび工場です。全体... 製品を見る→
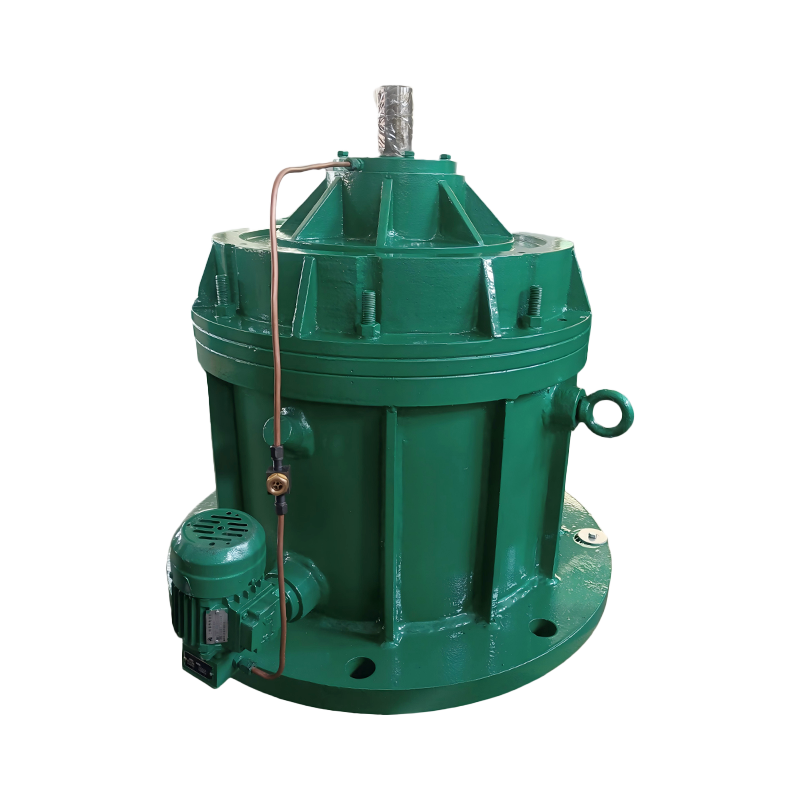 遊星歯車減速機メーカー、工場 Taixing Reducer は、産業用減速機で長年の経験を持つ中国の遊星歯車減速機メーカーおよび工場です。卸売... 製品を見る→
押出機硬化減速機購入チェックリスト
注文する前に、これら 7 つのポイントを確認してください。それぞれが押出工場の実際の交換または再構築を引き起こしました。
- 必要な出力トルクを計算します: モーター出力 (kW) x 9550 をスクリュー速度 (rpm) で割った値に、少なくとも 1.5 のサービスファクターを掛けます。
- 連続押出用浸炭処理の歯面硬度は少なくとも 58 HRC を指定してください。高周波焼き入れは、軽い周期線に対してのみ受け付けます。
- モーターの銘板だけでなく、熱出力定格を平均連続負荷と比較してください。
- スクリュー速度ウィンドウに対して利用可能な比率を確認します: ほとんどのプラスチックでは 20 ~ 150 rpm、配合では最大 600 rpm。
- 減速機ハウジングにネジの軸力が作用するときの定格スラスト荷重を確認してください。
- 潤滑モードの見直し: 小規模断続ラインのスプラッシュ、24 時間 365 日の冷却と高い周囲温度の強制循環。
- カタログ定格だけでなく、DIN または ISO クラスで測定された騒音、振動、ギア精度データをリクエストしてください。
FAQ: 押出機硬化減速機
硬化減速機の「硬化」とは何を意味しますか?
焼入とは歯面のことを指します。ギアは浸炭または高周波焼入れが施されているため、歯面は高硬度に達し、コアは強靭なままです。工業用押出機減速機の標準仕様は、58 ~ 62 HRC まで表面硬化処理され、研削仕上げが施されています。
硬化したギア減速機は再構築するまでどのくらいの期間使用できますか?
適切なサイジング、潤滑、冷却により、押出成形サービスでの硬化減速機は、ギアの交換が必要になるまでに 50,000 ~ 100,000 時間稼働できます。これには通常 10 ~ 15 年の連続生産が必要ですが、同じ負荷の下でソフト ギアの場合はわずか数年です。
押出機でコンベアデューティ減速機を使用できますか?
再計算なしではありません。押出機は、より高いサービスファクタ、安定したトルク、および実際の熱容量を要求します。コンベア減速機は同じ比率を共有している可能性がありますが、24 時間の押出に耐える熱定格を備えていないため、定格寿命よりずっと前に過熱またはピットが発生します。
小型押出機のギアはなぜすぐに摩耗してしまうのでしょうか?
なぜなら、コスト削減のために軟質の真鍮や焼結鋼で作られることが多く、摩耗は基本的に表面硬度の問題だからです。工業用押出機の減速機が硬化側面を指定するのと同じ理由が当てはまります。生の強度ではなく、硬度が滑り摩耗と孔食を制御します。
最終的な推奨事項
アン extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
仕様を最終決定する前に、 遊星歯車減速機 technical guide プロセスが高い入力速度または狭い中心距離で実行される場合。この体制では、惑星の配置がらせん状の配置を上回ることがよくあります。納品後は以下に従ってください 高出力減速機の取り付けと試運転に関する注意事項 取り付け精度とアライメントが耐用年数の大部分を決めるためです。
Taixing Reducer Co., Ltd. は 1984 年以来、これらの減速機ファミリーを製造しており、社内で最大 3 メートルの歯車研削、最大 3.2 メートルのホブ加工、16 シリーズ、10,000 以上の仕様、および非標準の押出機ドライブ構成を含む年間生産量 200,000 ユニットを備えています。この製造の深さにより、強化された歯車減速機が繰り返しの出費ではなく、1 回限りの投資で済みます。